
Kawat Kimpalan Aluminium MIG vs Rod Kimpalan Aluminium TIG: Panduan Pemilihan
Keputusan lantai kedai antara dawai kimpalan aluminium MIG dan rod kimpalan aluminium TIG jarang mengenai satu produk yang unggul. Satu gelendong 12 kg wayar ER5356 MIG dan satu berkas 1 kg rod TIG lurus ER5356 membawa nombor aloi yang sama, tetapi ia memberikan realiti pengeluaran yang berbeza. Kawat MIG mesti disuap melalui pelapik, hujung sesentuh dan muncung tanpa sarang burung atau burnback. Batang TIG mesti kekal lurus, bersih dan mudah disuap dengan tangan ke dalam lopak kecil. Metalurgi yang sama berkelakuan berbeza apabila pemendapan adalah automatik dan bukannya manual.
Kesimpulan dalam satu ayat: Pilih dawai kimpalan aluminium MIG apabila anda memerlukan kadar pemendapan pada bahan 3 mm dan lebih tebal; pilih rod kimpalan aluminium TIG apabila anda memerlukan kawalan haba dan kosmetik pada bahagian nipis atau pas akar kritikal.
Perbezaan Proses Yang Mengubah Pemilihan Pengisi
Aluminium kimpalan MIG menggunakan elektrod berterusan dan arka elektrik yang mengalirkan kedua-dua wayar asas dan asas. Aluminium kimpalan TIG menggunakan elektrod tungsten yang tidak boleh digunakan, arka AC dan rod pengisi yang berasingan. Perbezaan ini mempengaruhi cara anda membeli dan mengendalikan logam pengisi.
| Titik Perbandingan | Kawat Kimpalan Aluminium MIG | Batang Kimpalan Aluminium TIG |
|---|---|---|
| Borang pengisi | Wayar berkilit berterusan | Potong rod atau dawai yang disuap dengan tangan |
| Kawalan haba | Ditetapkan mengikut voltan, suapan wayar dan pencetus | Pedal kaki melaraskan amperage serta-merta |
| Ketebalan praktikal | Terbaik dari 3 mm ke atas | Terbaik dari 0.8 mm hingga 6 mm |
| Kadar pemendapan | Tinggi; beberapa kg sejam pada sendi panjang | Rendah hingga sederhana; terhad dengan memberi makan tangan |
| Penampilan kimpalan | Kemasan komersil sedikit cembung | Licin, bersih, mudah dikawal pada permukaan yang boleh dilihat |
| Kecacatan biasa | Masalah suapan, burnback, keliangan | Kemasukan tungsten, pengembaraan arka, herotan |
| Pengendali kemahiran | Persediaan adalah kritikal; teknik lebih mudah dipelajari | Kemahiran manual yang tinggi; koordinasi obor dan rod |
Kedua-dua proses menggunakan 100% argon atau campuran argon-helium untuk aluminium. Kedua-duanya tidak menggunakan wayar berteras fluks dalam pengeluaran biasa. Julat aloi adalah sama untuk wayar MIG dan rod TIG, itulah sebabnya proses dan keperluan bersama membuat keputusan pembelian akhir lebih daripada keluarga aloi sahaja.
Keluarga Aloi: Pengisi 4xxx lwn 5xxx
Rod TIG dan wayar MIG tersedia dalam keluarga aloi yang sama. Membaca "rod" dalam nombor bahagian tidak bermakna kualiti yang lebih rendah; ia bermakna bahan dipotong mengikut panjang dan bertujuan untuk penyusunan manual. Logik pemilihan metalurgi tetap sama.
Siri 4xxx: Pengisi Berasaskan Silikon
ER4043 ialah pengisi lalai untuk mengimpal 6061, 6063, dan banyak bahagian aluminium tuang. Ia mengandungi kira-kira 5% silikon, yang memberikan lopak cecair, pembasahan yang baik, dan ketahanan terhadap keretakan panas. Ia memaafkan pada asas logam yang kotor atau bercampur dan berfungsi dengan baik dalam kedua-dua aplikasi MIG dan TIG. Tukar ganti adalah kekuatan dikimpal yang lebih rendah dan kemasan kelabu atau gelap selepas anodisasi. Untuk kerja pembaikan dan penyemperitan nipis, ER4043 dawai kimpalan aluminium silikon selalunya menjadi pilihan pertama.
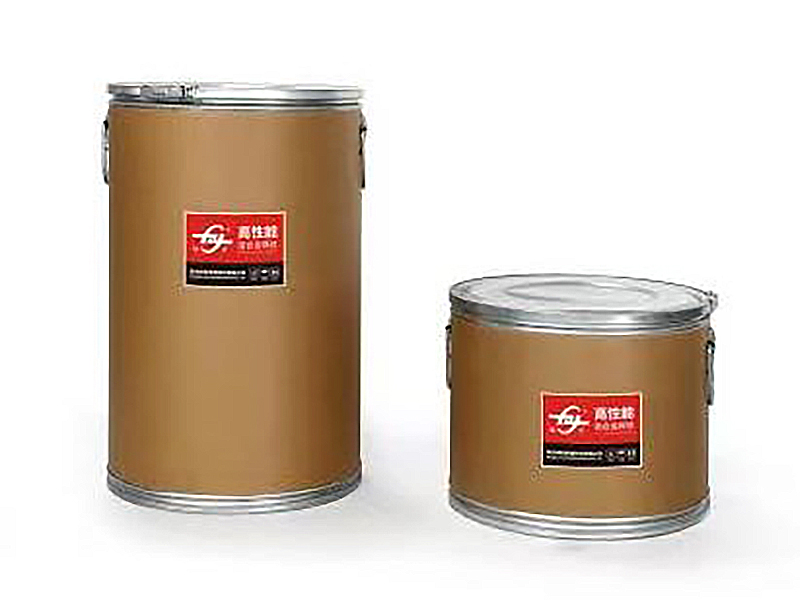 ER4043 Kawat Kimpalan Aluminium Pengeluar, Pembekal Memandangkan China ER4043 Aluminium Welding Wire Manufacturers dan OEM/ODM Suppliers, Hangzhou Kunli welding materials Co., Ltd. menyediakan borong A... Lihat Produk →
Siri 5xxx: Pengisian Berasaskan Magnesium
ER5356 menambah kira-kira 5% magnesium dan menghasilkan kekuatan tegangan yang lebih tinggi, padanan warna yang lebih baik selepas anodisasi, dan rintangan kakisan yang lebih kuat dalam atmosfera marin. Ia ialah rod TIG biasa untuk pembaikan bot dan rel seni bina, dan wayar MIG biasa untuk bingkai, treler dan bekas tekanan. Untuk asas logam 5083, ER5183 memberikan kekuatan kimpalan yang lebih tinggi sedikit dan perkhidmatan air masin yang lebih baik daripada ER5356. Kedai yang mengimpal aluminium gred marin sering bertukar kepada ER5183 dawai kimpalan aluminium untuk kerja struktur. Di mana sambungan mesti sepadan dengan warna anodized selepas kimpalan, ER5356 dawai kimpalan aluminium tetap menjadi pilihan rujukan.
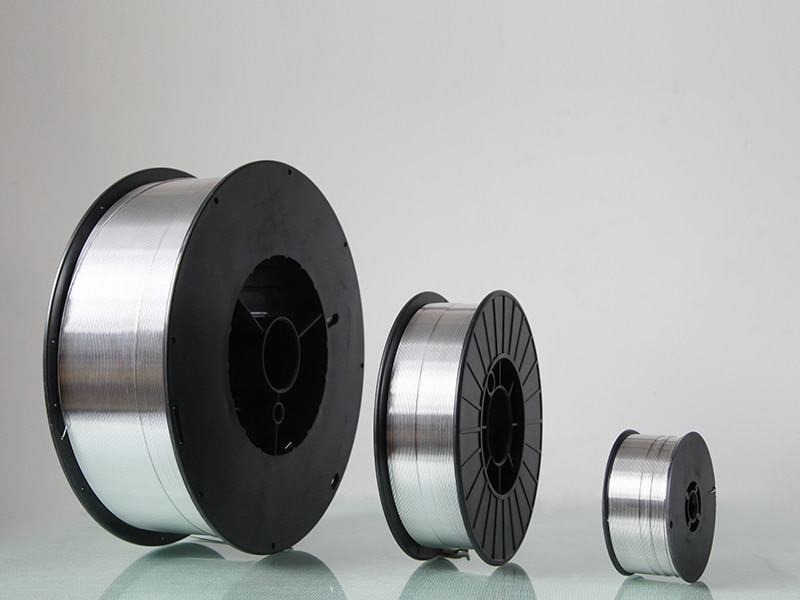 Kawat Kimpalan Aluminium ER5356 - Pengeluar Kunliwelding Kunli ialah pemborong pilihan anda untuk Kawat Kimpalan Aluminium ER5356, menawarkan ketahanan dan kekuatan kakisan yang ideal. Sesuai untuk marin,... Lihat Produk →
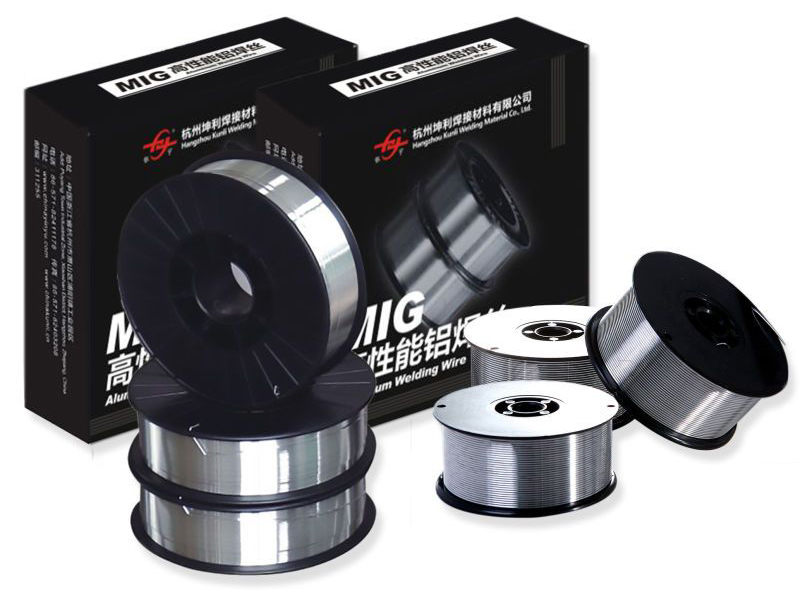 Kawat Kimpalan Aluminium ER5183 Pengeluar - Pembekal Kunli Kawat Kimpalan Aluminium ER5183 dibekalkan oleh pengilang Kunli, sesuai untuk kimpalan automotif dan industri dengan kekuatan dan corr... Lihat Produk →
| Aloi | Siri | Penambahan Kunci | Logam Asas Terbaik | Anodizing | Penggunaan Biasa |
|---|---|---|---|---|---|
| ER4043 | 4xxx | 5% Si | 6061, 6063, pelakon | Kelabu hingga gelap | Penyemperitan, bahagian nipis, pembaikan tuang |
| ER5356 | 5xxx | 5% Mg | 5052, 5083, 6061 | Padanan warna yang baik | Marin, seni bina, automotif |
| ER5183 | 5xxx | ~5% Mg ditambah sedikit pemurnian | 5083, 5086, 5052 | Sedikit perbezaan warna | Kapal, kereta kebal, fabrikasi berkekuatan tinggi |
Jika anda mengimpal aluminium siri 6xxx, pengisi 4xxx biasanya merupakan pilihan yang lebih selamat apabila keretakan dan aliran adalah risiko utama. Jika anda memerlukan kekuatan dan rintangan kakisan dalam logam asas 5xxx, gunakan pengisi 5xxx. Peraturan ini terpakai kepada kedua-dua wayar MIG berkilit dan rod TIG lurus.
Kriteria Pemilihan Praktikal untuk Kedai Kimpalan
Langkah seterusnya ialah memadankan borang pengisi dengan kerja. Gunakan panduan berikut:
- Pilih rod kimpalan aluminium TIG apabila sambungan kelihatan, logam asas nipis, atau spesifikasi memerlukan herotan minimum.
- Pilih wayar kimpalan aluminium MIG apabila anda mempunyai sambungan panjang, bahagian tebal atau jadual pengeluaran yang bergantung pada output berterusan.
- Padankan aloi pengisi dengan asas logam: 4xxx untuk 6xxx dan tuangan, 5xxx untuk 5xxx dan beberapa aplikasi 6xxx.
- Periksa diameter: rod 1.6 mm adalah praktikal untuk TIG pada kepingan 2–3 mm, manakala wayar MIG 1.2 mm ialah titik permulaan biasa untuk kimpalan pengeluaran.
Kedudukan dan akses juga penting. Obor TIG boleh mencapai sudut yang ketat dan profil dalam dengan batang yang lebih pendek. Senapang MIG lebih pantas pada fillet mendatar panjang dan kimpalan menegak selepas operator membangunkan teknik ini. Jika anda menyediakan sel automatik atau robotik, wayar MIG hampir selalu merupakan jawapan yang praktikal kerana ia menyediakan data suapan dan proses yang konsisten.
Untuk melakukan langkah demi langkah tentang cara menggabungkan pembolehubah ini, lihat kami panduan pemilihan pengisi aluminium MIG dan TIG . Ia padanan logam asas, tetapan suapan wayar, dan kecacatan biasa di satu tempat.
Isu Kualiti dan Perolehan Yang Menentukan Kos Projek
Logam pengisi aluminium bukanlah satu komoditi sekiranya pembekal tidak dapat mengawal proses pengeluaran. Perbezaan yang boleh dilihat dalam kadar penolakan, kerja semula dan penghantaran penghantaran.
- Kebersihan permukaan. Aluminium oksida menyerap kelembapan dari udara. Penyediaan permukaan yang menghasilkan keliangan dalam kedua-dua kimpalan MIG dan TIG.
- Toleransi diameter. Kawat yang hanyut di luar toleransi mengubah kedua-dua kelantangan suapan dan pengisi. Untuk rod TIG, isu yang sama menjejaskan kawalan lopak.
- Cast dan heliks. Untuk wayar MIG, tuangan terbuka atau heliks tidak sekata menyebabkan stereng wayar, sarang burung dan gelagat arka tidak sekata.
- Kelurusan. Rod TIG yang bengkok sukar disuap dengan tepat dan mewujudkan kebolehubahan dalam kimpalan tangan panjang.
- Kebolehkesanan. Nombor haba dan sifat yang diperakui lebih penting apabila mesin kimpalan akan diperiksa oleh pihak ketiga.
Di kilang kami, wayar MIG bertali dan rod TIG berpotongan panjang dihasilkan dengan kawalan aloi dan prosedur pemeriksaan yang sama. Pensijilan seperti DB, CE, ABS, DNV dan CCS menyokong marin, rel dan aplikasi berkaitan tekanan. Apabila anda bekerja dengan yang berpengalaman pengeluar wayar kimpalan aluminium , anda boleh meminta sijil ujian, laporan dimensi dan kebolehkesanan lot sebelum bahan dihantar.
Kesimpulan: Beli Borang Yang Padan dengan Bersama
Untuk meletakkan keputusan dalam satu ayat: untuk kerja pengeluaran tebal, beli dawai kimpalan aluminium MIG; untuk sambungan panas rendah yang tepat, beli rod kimpalan aluminium TIG.
Banyak kedai membeli kedua-duanya kerana campuran aplikasi berubah dari satu kerja ke satu pekerjaan. Kedai pembaikan hanya memerlukan rod TIG untuk kepingan nipis, tangki kecil dan bingkai yang boleh dilihat. Talian fabrikasi mungkin memerlukan separuh wayar MIG untuk satu kumpulan. Jika anda menjalankan kedua-dua jenis kerja, pembekal yang boleh menghantar kedua-dua produk daripada satu cara untuk memudahkan inventori dan dokumentasi anda.
Apabila anda membandingkan harga, bandingkan jumlah kos setiap kimpalan siap, bukan hanya kos sekilogram. Wayar MIG kelihatan lebih murah dalam gelendong besar, tetapi persediaan dan aliran gas pelindung boleh mengimbangi kelebihan itu pada kerja singkat. Rod TIG mudah disimpan dan tidak memerlukan penyuap wayar, tetapi masa operator selalunya kos yang lebih besar.
Pastikan spesifikasi bahan mudah, sahkan sistem kualiti pembekal, dan pilih bentuk yang benar-benar boleh disokong oleh peralatan dan jumlah pengeluaran anda. Jika anda merancang pesanan besar atau pengesahan baharu, berbincang dengan a pembekal logam pengisi aluminium yang dipercayai tentang pilihan aloi, diameter dan pembungkusan.
NEXT:Apa yang Mempengaruhi Jangka Hayat Dawai Kimpalan Aluminium 4943
Produk Berkaitan
-
 Lihat Lagi
5154 Kawat Kimpalan Aloi Aluminium
-
 Lihat Lagi
ER4043 Kawat Kimpalan Aluminium Silikon
-
 Lihat Lagi
ER4047 Kawat Kimpalan Mig Aluminium
-
 Lihat Lagi
ER5154 Kawat Aloi Al-Mg
-
 Lihat Lagi
ER5087 Kawat Kimpalan Aluminium Magnesium
-
 Lihat Lagi
Kawat Kimpalan Aluminium ER5183
-
 Lihat Lagi
Kawat Kimpalan Aluminium ER5356
-
 Lihat Lagi
ER5554 Kawat Kimpalan Aluminium
-
 Lihat Lagi
ER5556 Kawat Kimpalan Aluminium
-
 Lihat Lagi
Kawat Kimpalan Aluminium ER1100
-
 Lihat Lagi
ER5754 Kawat Kimpalan Aluminium
-
 Lihat Lagi
ER2319 Kawat Kimpalan Aluminium

